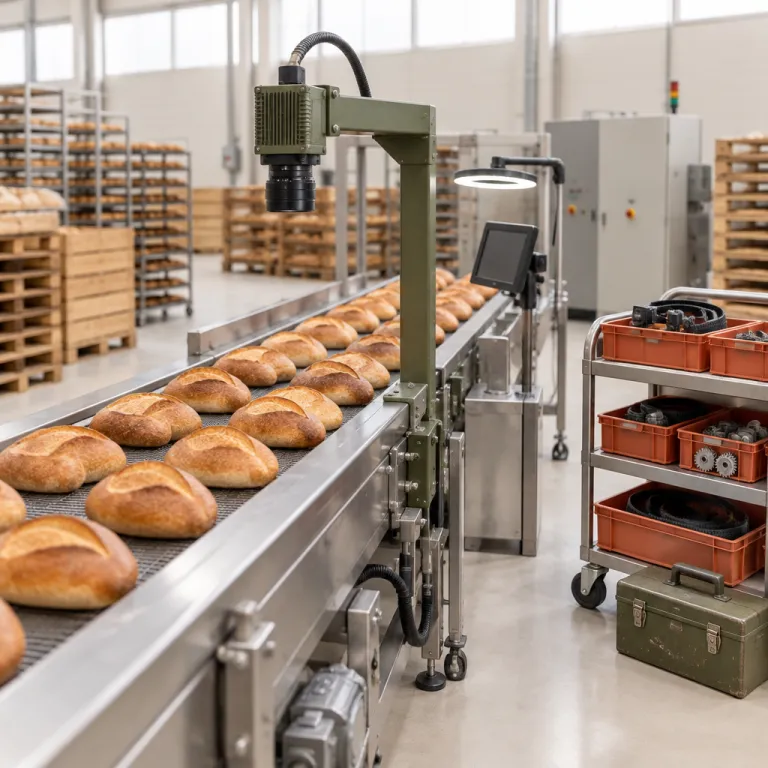
Maintenance prédictive dans l’industrie agroalimentaire : passer du calendrier aux capteurs
Dans l’industrie agroalimentaire, la maintenance prédictive change la donne sur les lignes de production. En passant d’une maintenance préventive calée sur le temps à une approche fondée sur les capteurs et les données réelles, cette stratégie de fiabilisation des équipements réduit les arrêts non planifiés et sécurise les opérations critiques. Cette bascule vers une véritable predictive maintenance transforme la relation entre équipes de maintenance, direction industrielle et qualité produits.
Concrètement, la maintenance prédictive dans l’industrie agroalimentaire consiste à suivre en continu l’état des équipements grâce à des capteurs de vibration, de température, de pression ou de consommation électrique. Sur un convoyeur ou un homogénéisateur, on mesure par exemple les vibrations toutes les 100 ms, la température de palier toutes les 5 s et l’intensité moteur en temps réel, ce qui représente plusieurs dizaines de milliers de points de données par heure et par machine. Ces technologies connectées, souvent intégrées dans des architectures IoT, alimentent des modèles d’analyse predictive qui détectent des modes de défaillance bien avant qu’ils ne provoquent des arrêts de production coûteux. L’objectif est clair : anticiper les défaillances, planifier les interventions et allonger la durée de vie des machines sans compromettre la sécurité sanitaire.
Sur une ligne de conditionnement de plats cuisinés ou de bocaux de service, chaque arrêt non prévu dégrade le taux de rendement synthétique et fragilise la conformité réglementaire. En structurant la collecte de données issues des automates, des capteurs et des systèmes de supervision, les industriels agroalimentaires obtiennent une vision fine de l’état des équipements critiques et des produits qui en sortent. Dans une usine de plats pasteurisés de 3 lignes, un projet de maintenance prédictive bien cadré a par exemple permis de réduire de 28 % les arrêts non planifiés en 9 mois, d’augmenter le TRS moyen de 4,5 points et de diminuer le MTTR de 18 %, avec un retour sur investissement inférieur à 18 mois. La maintenance prédictive dans l’industrie agroalimentaire devient alors une brique centrale de la stratégie d’optimisation des opérations, au même titre que l’amélioration continue ou la standardisation des formats.
De la maintenance préventive à la predictive industrie : ce que ça change sur le TRS
La plupart des usines agroalimentaires fonctionnent encore avec une maintenance préventive basée sur des plans calendaires ou des volumes de production. Cette logique rassure mais elle conduit souvent à des interventions trop tôt ou trop tard, avec des arrêts de machines mal positionnés par rapport aux pics de commandes et aux contraintes de sécurité. La maintenance prédictive dans l’industrie agroalimentaire propose une alternative plus fine, en s’appuyant sur des données collectées en continu et sur l’intelligence artificielle pour ajuster chaque étape de la mise en œuvre.
Sur une ligne de yaourts, de desserts végétaux ou de produits fermentés, la predictive maintenance permet de suivre l’état des équipements critiques comme les homogénéisateurs, les pasteurisateurs ou les systèmes de remplissage. Les données réelles issues des capteurs de couple, de température ou de débit révèlent des dérives faibles mais significatives, qui annoncent des défaillances mécaniques ou des problèmes de qualité produits. Un pasteurisateur peut ainsi être équipé de sondes de température à 1 Hz, de capteurs de pression à 10 Hz et de mesure de débit toutes les secondes, soit plusieurs Go de données par semaine à analyser. En anticipant ces modes de défaillance, les équipes de maintenance planifient des interventions ciblées, réduisent les arrêts non planifiés et stabilisent le taux de rendement synthétique sur la durée.
Le vrai ROI ne vient pas seulement de la réduction des pannes, mais de la capacité à aligner maintenance, production et qualité autour des mêmes données collectées. Quand un projet de predictive industrie est bien cadré, chaque arrêt devient une décision industrielle argumentée, et non une réaction en urgence à une alarme tardive. C’est exactement la logique que l’on retrouve dans les projets de fermentation de précision décrits pour les startups françaises sur cette analyse de fermentation de précision et passage à l’échelle pilote : sans données propres et historisées, aucune œuvre de maintenance avancée ne tient dans le temps.
Vision industrielle et sécurité sanitaire : quand la caméra devient un organe de contrôle
La deuxième brique technologique clé, souvent sous-estimée, est la vision industrielle appliquée au contrôle qualité des produits alimentaires. Là où la maintenance prédictive dans l’industrie agroalimentaire surveille l’état des équipements, la vision industrielle inspecte chaque unité produite pour sécuriser l’étiquetage, le scellage et l’absence de corps étrangers. Les caméras haute résolution, couplées à l’intelligence artificielle, deviennent un organe de contrôle aussi stratégique que les capteurs de pression ou de température sur les machines.
Sur une ligne de bocaux, de plats pasteurisés ou de snacks déshydratés, ces technologies de vision détectent en temps réel les défauts de scellage, les erreurs de date limite ou les anomalies de remplissage. Les données collectées par ces systèmes, croisées avec les données issues des capteurs de process, permettent une analyse fine des causes racines et des modes de défaillance récurrents. Pour un industriel qui investit déjà dans des équipements de séchage performants, comme ceux présentés dans ce comparatif de déshydrateurs alimentaires pour usages professionnels, la vision industrielle devient un prolongement naturel de la stratégie de qualité produits.
Le lien avec la maintenance prédictive dans l’industrie agroalimentaire est direct, car les mêmes données collectées servent à la fois à anticiper les défaillances d’équipements et à documenter la conformité réglementaire. Quand une caméra signale un défaut récurrent de scellage sur un format précis, l’analyse croisée des données réelles de production et de l’état des équipements met en lumière un problème de réglage ou d’usure. Dans une usine de bocaux de service, l’ajout de caméras 5 Mpix à 60 images par seconde a permis de diviser par deux les non-conformités de scellage en 6 mois et de réduire de 35 % les rebuts liés aux erreurs d’étiquetage. La sécurité sanitaire ne se joue plus seulement dans le laboratoire qualité, mais dans la capacité à exploiter les données collectées au plus près des opérations.
Données, IoT et intelligence artificielle : la condition pour sortir du POC
La plupart des projets de maintenance prédictive dans l’industrie agroalimentaire échouent non pas sur la technologie, mais sur la donnée. Sans collecte de données structurée, sans historisation fiable et sans gouvernance claire, les algorithmes d’intelligence artificielle restent des démonstrateurs séduisants mais inutilisables en production. Le piège classique est celui du POC brillant qui ne passe jamais à l’échelle, faute d’avoir pensé la mise en œuvre industrielle dès la première étape.
Pour qu’un projet de predictive maintenance ou de vision industrielle tienne la route, il faut d’abord cartographier les équipements critiques, les modes de défaillance connus et les points de mesure disponibles. Cette analyse initiale guide le déploiement des capteurs, l’architecture IoT et la stratégie de collecte de données, en veillant à la qualité des données collectées et à leur contextualisation par lot, par ordre de fabrication et par produit. Sur une ligne de conditionnement, on peut ainsi combiner capteurs de vibration sur moteurs et réducteurs, mesure d’intensité sur variateurs, sondes de température sur paliers et capteurs optiques sur convoyeurs, avec des fréquences d’échantillonnage allant de 1 Hz à 100 Hz selon la criticité. Sans ce socle, les modèles de predictive industrie se contentent de corrélations fragiles, incapables d’anticiper les défaillances avec un niveau de confiance acceptable pour les équipes de maintenance.
Les directions qui réussissent cette transformation traitent la donnée comme un actif industriel au même titre qu’une ligne de conditionnement ou qu’un parc de déshydrateurs. Elles investissent dans des compétences data et automatisme, clarifient les responsabilités entre IT, OT et équipes de maintenance, et exigent des intégrateurs une œuvre de maintenance numérique documentée. C’est aussi ce qui permet de relier les projets de maintenance prédictive dans l’industrie agroalimentaire aux enjeux plus larges de traçabilité, de sécurité et de valorisation des produits, comme on le voit sur les gammes de plats et bocaux de service détaillées dans ce panorama de solutions de conditionnement pour la restauration et le retail.
Évaluer le ROI et structurer les compétences : du pilote à la routine d’usine
Pour un dirigeant d’industrie agroalimentaire, la question n’est plus de savoir si la maintenance prédictive est pertinente, mais à quelles conditions elle crée un vrai retour sur investissement. La réponse tient dans la capacité à définir des KPI industriels clairs avant le lancement du projet, en liant directement maintenance, production, qualité produits et sécurité. Les indicateurs les plus robustes combinent taux de rendement synthétique, fréquence des arrêts non planifiés, durée de vie des équipements critiques et coûts d’interventions planifiées.
La mise en œuvre réussie d’une maintenance prédictive dans l’industrie agroalimentaire suppose aussi de clarifier le make or buy face aux intégrateurs et aux éditeurs de solutions. Certaines usines choisissent de garder en interne l’analyse des données réelles et la connaissance des modes de défaillance, tout en externalisant le développement des modèles d’intelligence artificielle et l’intégration IoT. D’autres misent sur des plateformes de predictive maintenance clés en main, mais exigent une transparence totale sur les données collectées, les algorithmes utilisés et les impacts sur la conformité réglementaire.
Dans tous les cas, le passage du pilote à la routine d’usine repose sur l’appropriation par les équipes de maintenance et de production, qui doivent voir dans ces technologies un outil d’aide à la décision et non un contrôle supplémentaire. Une checklist opérationnelle simple aide à ancrer cette routine : définir des objectifs chiffrés (par exemple réduire de 20 % les arrêts non planifiés en 12 mois, gagner 3 points de TRS et prolonger de 15 % la durée de vie des équipements critiques), formaliser les rôles de chacun, organiser des revues mensuelles des alertes et des indicateurs, et intégrer les retours terrain dans les modèles. Quand les opérateurs constatent que les alertes permettent réellement d’anticiper les défaillances et de réduire les arrêts, la confiance s’installe et l’œuvre de maintenance prédictive devient un réflexe opérationnel. C’est là que se joue le vrai ROI : pas dans la promesse marketing de l’IA, mais dans la capacité à aligner les décisions quotidiennes sur des données fiables, partagées et actionnables.
FAQ sur la maintenance prédictive et la vision industrielle dans l’agroalimentaire
Quels sont les premiers équipements à cibler pour un projet de maintenance prédictive ?
Dans l’industrie agroalimentaire, il est pertinent de commencer par les équipements critiques qui génèrent le plus d’arrêts non planifiés et de pertes de production. Il s’agit souvent des machines de conditionnement, des pasteurisateurs, des systèmes de remplissage ou des convoyeurs clés, où chaque défaillance impacte directement la qualité produits et la sécurité. En priorisant ces actifs, la maintenance prédictive dans l’industrie agroalimentaire démontre rapidement son intérêt et facilite l’adhésion des équipes.
Comment articuler maintenance préventive et maintenance prédictive sans complexifier l’organisation ?
La maintenance préventive ne disparaît pas, elle se réorganise autour des signaux fournis par les capteurs et l’analyse des données collectées. Les plans calendaires servent de filet de sécurité, tandis que la maintenance prédictive dans l’industrie agroalimentaire ajuste la fréquence et le contenu des interventions en fonction de l’état réel des équipements. Cette articulation réduit les opérations inutiles, concentre les ressources sur les risques majeurs et améliore la disponibilité des lignes.
Quel niveau de qualité de données est nécessaire pour que l’intelligence artificielle soit fiable ?
Pour qu’un modèle d’intelligence artificielle soit utile en maintenance prédictive, il doit s’appuyer sur des données réelles complètes, horodatées et correctement contextualisées par lot, produit et configuration machine. Les données issues des capteurs doivent être nettoyées, validées et croisées avec les historiques d’interventions pour identifier les modes de défaillance pertinents. Sans cette rigueur, les algorithmes de predictive maintenance produisent des alertes peu fiables, vite ignorées par les équipes de maintenance.
Comment mesurer concrètement le ROI d’un projet de vision industrielle sur une ligne food ?
Le ROI d’un système de vision industrielle se mesure d’abord par la réduction des non conformités détectées en aval, des rebuts et des réclamations clients. Il se mesure aussi par la diminution des rappels produits liés à des problèmes d’étiquetage, de scellage ou de corps étrangers, ainsi que par le temps gagné sur les contrôles manuels. En agrégeant ces gains avec l’impact sur la conformité réglementaire et la sécurité sanitaire, la direction obtient une vision claire de la valeur créée.
Quelles compétences internes sont indispensables pour sortir du stade de POC ?
Pour passer du pilote à un déploiement industriel, il faut combiner des compétences en automatisme, en data et en maintenance, capables de dialoguer avec les intégrateurs et les éditeurs. Une équipe projet pluridisciplinaire doit piloter la collecte de données, la définition des KPI et la mise en œuvre opérationnelle sur les lignes. Sans ce noyau interne, les projets de maintenance prédictive dans l’industrie agroalimentaire restent dépendants des fournisseurs et peinent à s’ancrer dans la routine d’usine.